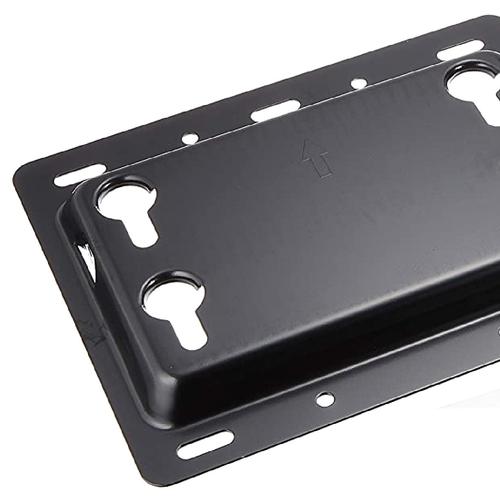
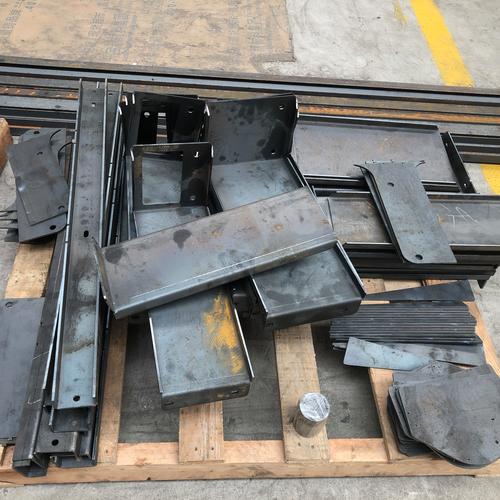
廣東江門不銹鋼C型鋼激光切割開圓孔下料折彎非標鈑金件加工指南
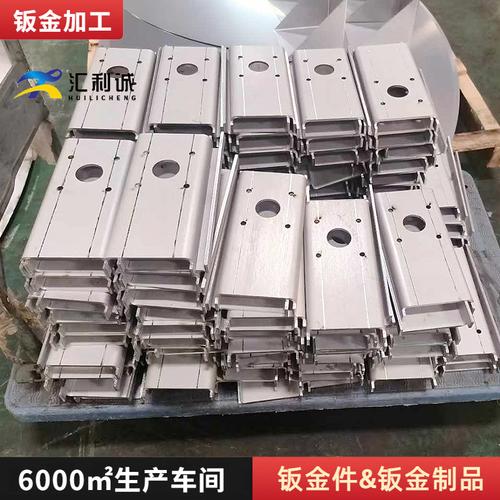
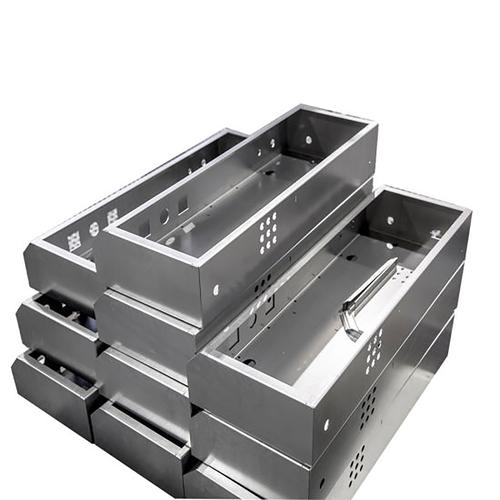
在廣東江門及珠三角地區(qū),不銹鋼C型鋼的激光切割、開圓孔、下料、折彎以及非標鈑金件加工作為現(xiàn)代制造業(yè)的重要環(huán)節(jié),正隨著產(chǎn)業(yè)升級而日益凸顯其關(guān)鍵作用。這類加工服務(wù)廣泛應(yīng)用于建筑幕墻、機械設(shè)備、軌道交通、電子電氣和自動化設(shè)備等領(lǐng)域。
一、不銹鋼C型鋼的特性與加工難點
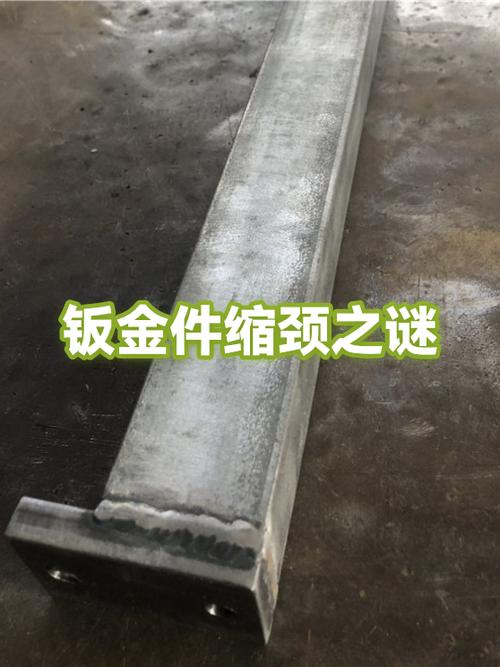
不銹鋼C型鋼具有高強度、耐腐蝕、外形美觀等優(yōu)點,但其加工難度也較大,主要表現(xiàn)在:
- 材料韌性大,切削時易硬化;
- 導(dǎo)熱性差,激光切割時易產(chǎn)生熱變形;
- 折彎回彈明顯,角度控制要求高;
- 開圓孔時需保證孔壁光潔、無毛刺。
二、激光切割開圓孔與下料
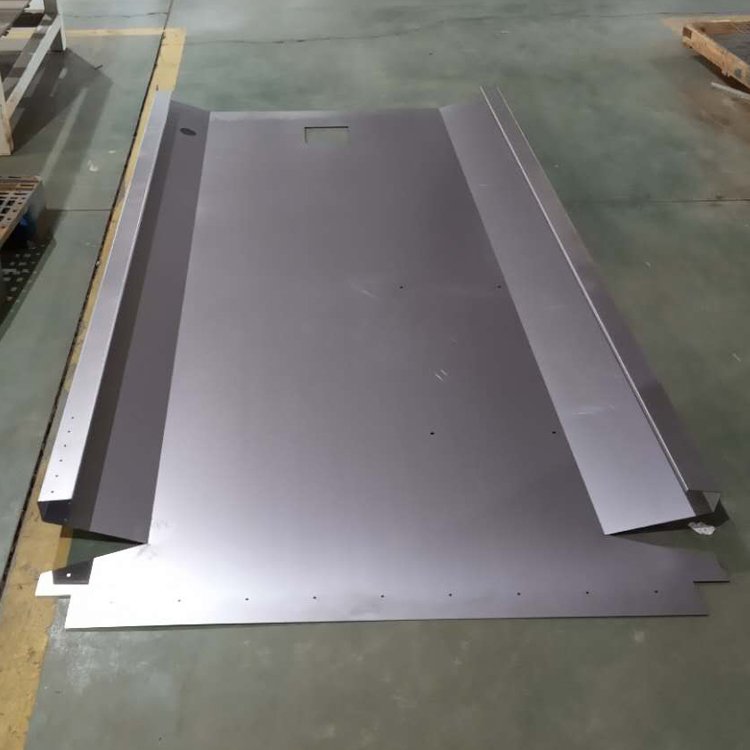
在江門地區(qū),許多加工廠采用光纖激光切割機進行不銹鋼C型鋼的下料和開圓孔。激光切割具有精度高、速度快、切口平整、熱影響區(qū)小等優(yōu)勢,特別適合復(fù)雜輪廓和密集圓孔的加工。開圓孔時,可根據(jù)圖紙要求選擇穿孔模式,優(yōu)化切割參數(shù),避免掛渣和變形。下料時通過排版軟件提高材料利用率,降低成本。
三、折彎與成形工藝
不銹鋼C型鋼的折彎需要在數(shù)控折彎機上進行,針對回彈問題,通常采用以下方法:
1. 過彎補償:根據(jù)材料厚度和回彈量,設(shè)定折彎角度略大于目標角度;
2. 多次折彎:對高精度件采用先預(yù)折再精折;
3. 模具選擇:使用專用圓弧模具或聚氨酯模具改善表面質(zhì)量。
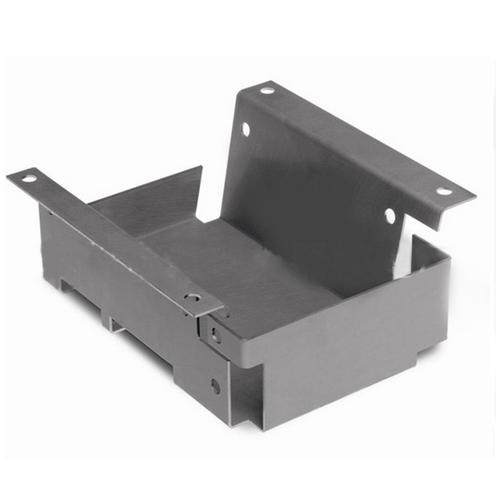
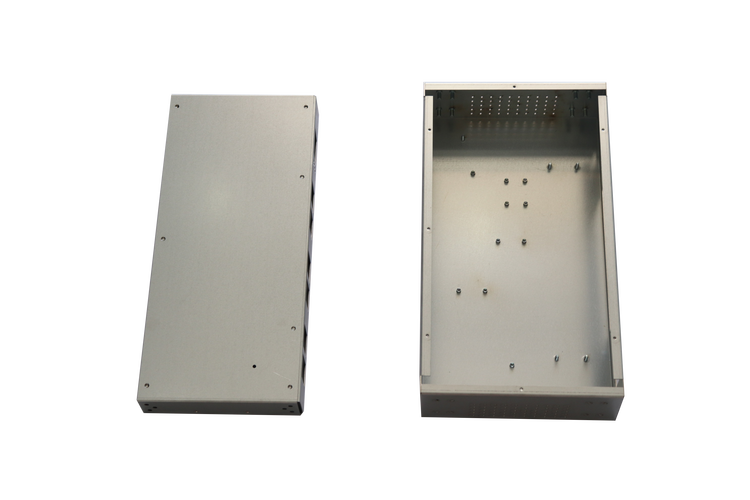
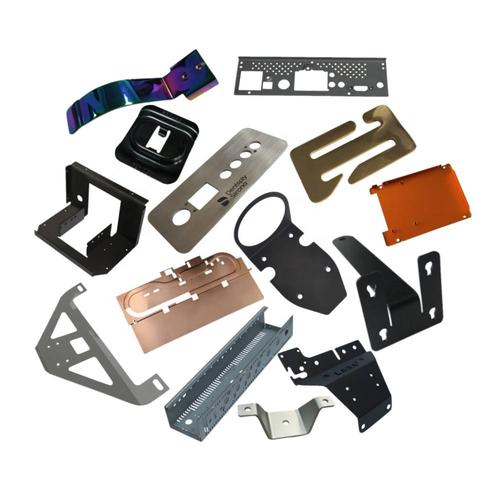
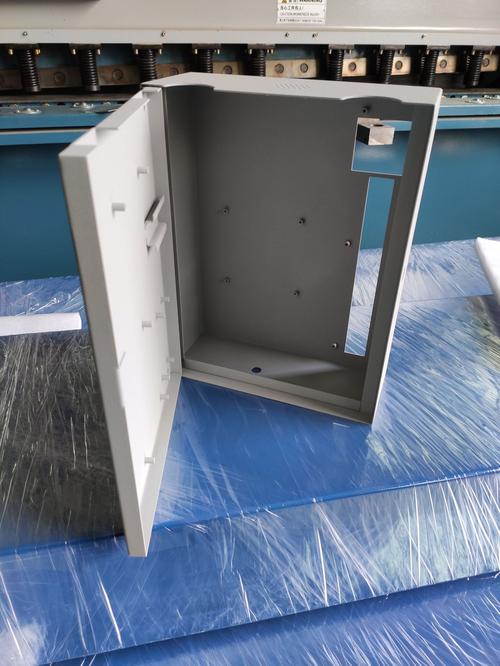
非標鈑金件的折彎形狀多樣,包括U型、V型、Z型及異形,需要經(jīng)驗豐富的技師編程和試折。
四、非標鈑金件加工的定制流程
非標鈑金件往往沒有現(xiàn)成模具,需從圖紙或樣品開始定制:
1. 需求分析:明確材料、厚度、表面處理、公差和批量;
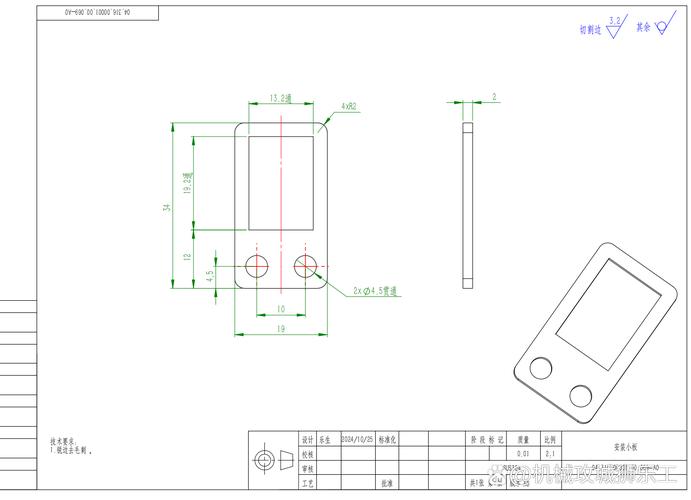
2. 圖紙深化:必要時進行3D建模和展開;
3. 激光切割/沖壓下料;
4. 開圓孔、攻絲、沉孔等二次加工;
5. 折彎成形;
6. 焊接、打磨、拉絲或噴涂;
7. 檢驗與包裝。
江門地區(qū)的加工商通常提供一站式服務(wù),快速響應(yīng)。
五、質(zhì)量控制與常見問題
1. 圓孔直徑公差:一般為±0.1mm,高精度可到±0.05mm;
2. 折彎角度公差:±1°或更高;
3. 表面保護:激光切割后需及時去渣,避免劃傷;不銹鋼件應(yīng)交又放置,防止污染。
常見問題如孔位偏移、折彎開裂、毛刺過大等,可通過調(diào)整參數(shù)、更換保護膜或增加校平工序解決。
在廣東江門附近尋找不銹鋼C型鋼激光切割、開圓孔、下料折彎及非標鈑金件加工服務(wù)時,應(yīng)關(guān)注設(shè)備能力、技術(shù)團隊、質(zhì)量體系和案例經(jīng)驗,選擇有資質(zhì)的協(xié)作廠商,確保產(chǎn)品按時、按質(zhì)交付。
最新產(chǎn)品